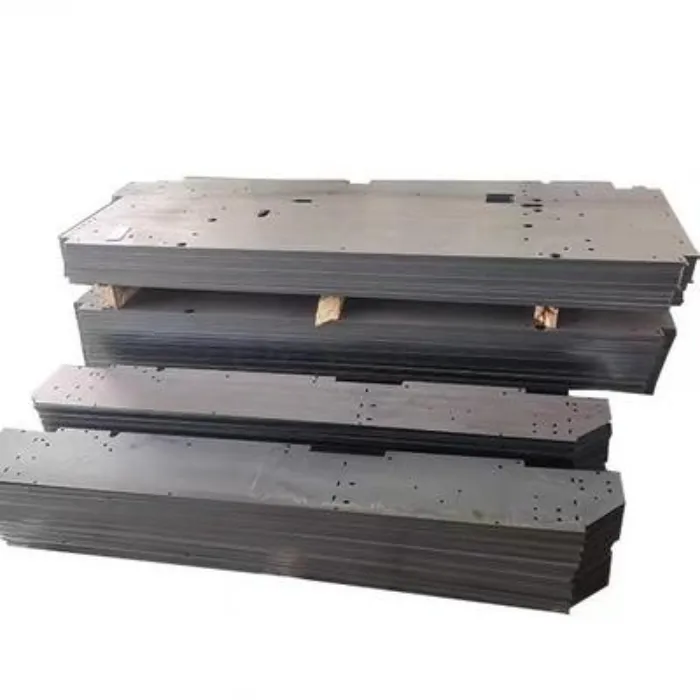
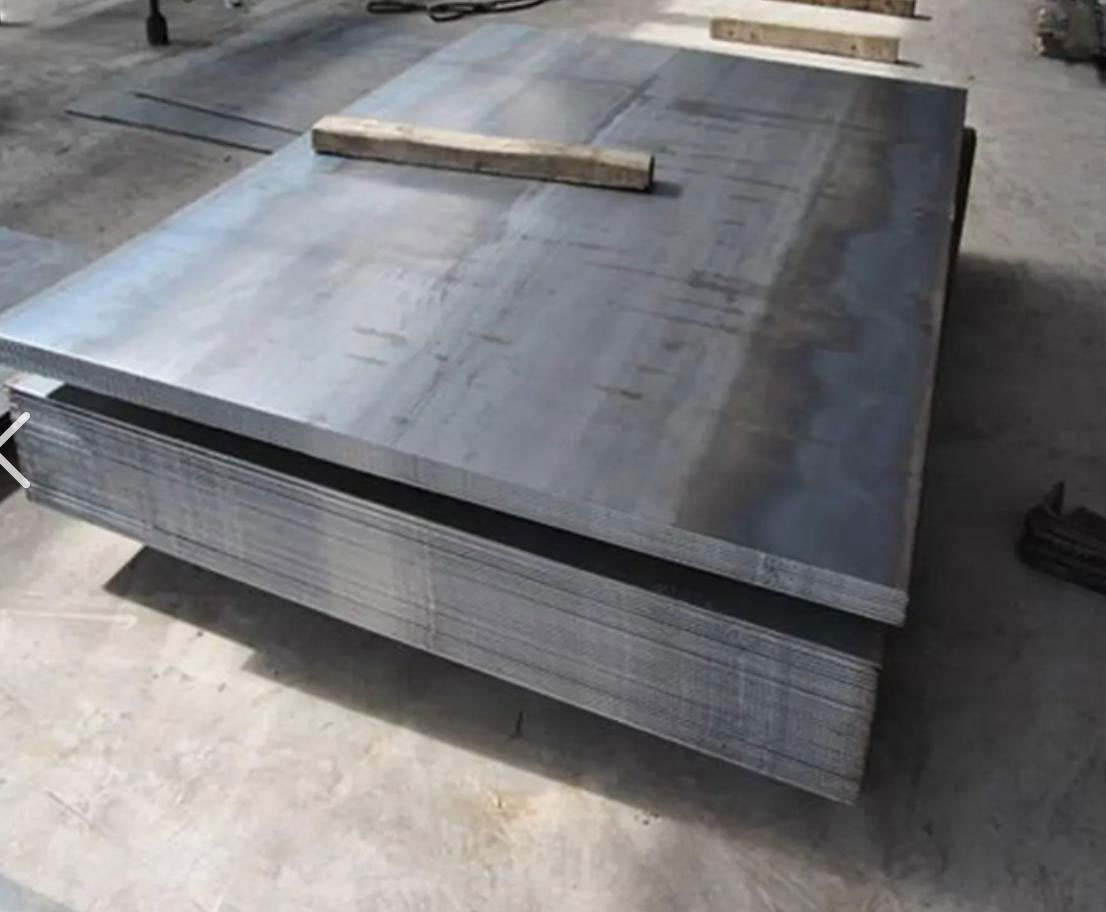
Szénacél gyártási lemez
Nagy pontosságú szénacél gyártólemez, amelyet CNC szállézeres vágással alakítottak ki az ügyfél CAD rajzai alapján. A szabványos minőségek közé tartozik a Q235B, Q355B, A36 és S355JR opcionális tűzihorganyzással. A Shunchen integrált acélbeszerzési, -feldolgozási és -export-szolgáltatásokat nyújt MTC 3.1 tanúsítvánnyal.
A Shunchen Carbon Steel Fabrication Plate precíziósan vágott alkatrészeket szállít acélszerkezetekhez, gépekhez és fali függönyrendszerekhez. A fejlett CNC szálas lézervágást 1,5-25 mm-es lemezekhez alkalmazva egy menetben bonyolult kontúrokat és csavarlyukakat készít. A szigorú minőségellenőrzés, az opcionális tűzihorganyzás és az EN 10204 3.1 MTC-k által támogatott termék magas konzisztenciát és gyors szállítást biztosít világszerte.
Mi az a szénacél gyártólemez?
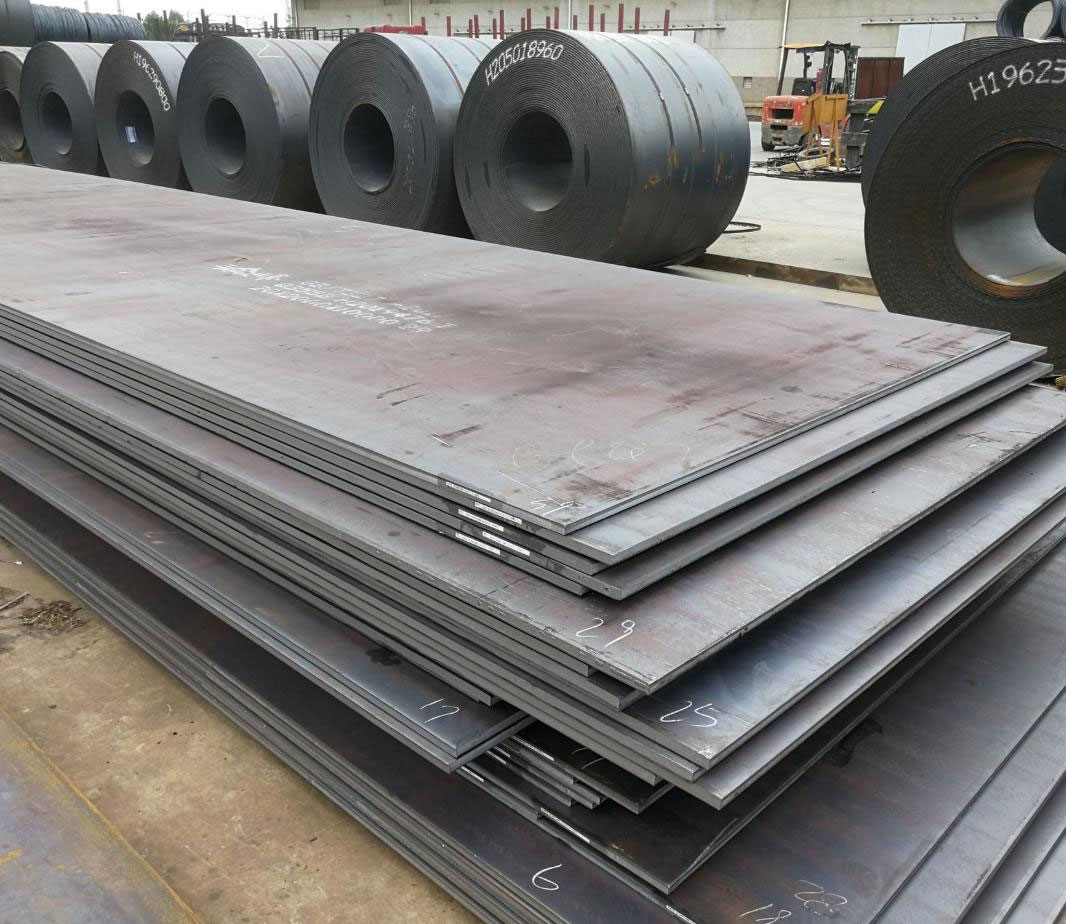
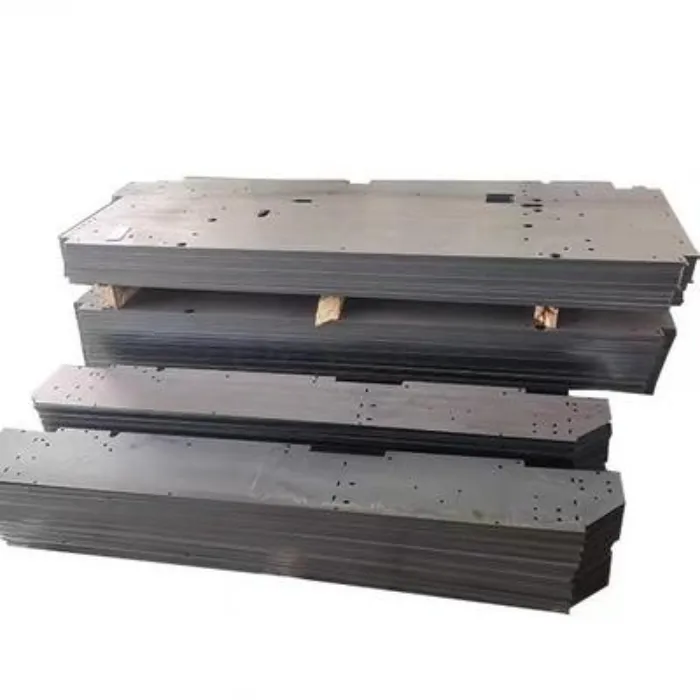
A szénacél gyártólemez olyan szénacél lemez, amelyet meghatározott méretre vagy alakra vágtak és dolgoztak fel szerkezeti vagy mechanikai alkatrészként való felhasználás céljából. Ahelyett, hogy csak téglalap alakú raktárlemezeket szállítana, a Shunchen a vevő rajzai alapján gyárt nyersdarabokat, beleértve a szabálytalan kontúrokat, csavarfuratokat, hornyokat, rögzítőfuratokat és egyéb szükséges nyílásokat.
Az alapanyag Q235B, Q355B, ASTM A36, ASTM A572, S235JR, S355JR, SS400 vagy SM490 lehet, a szükséges szilárdságtól és az alkalmazandó anyagszabványtól függően. A szabványos feldolgozás magában foglalja a CNC szálas lézervágást és a digitális beágyazást. Tűzihorganyzás és festés akkor adható hozzá, ha a kész alkatrész korrózióvédelmet igényel.
Ez a fajta gyártott lemez olyan ügyfelek számára készült, akiknek méretre vágott acél alkatrészekre van szükségük hegesztéshez, csavarozáshoz, szerkezeti összeszereléshez, berendezésgyártáshoz vagy további felületkezeléshez.
Főbb jellemzők
CNC lézeres vágás
A Shunchen a szénacél gyártólemezt CNC szálas lézervágó berendezéssel dolgozza fel. A vágási programot a jóváhagyott gyártási rajzból állítják elő, amely lehetővé teszi ugyanazon kontúr és furatminta reprodukálását egy tételben.
A 10 mm vastagságú lemezeknél a megadott mérettűrés ≤±0,1 mm. 10–25 mm-es lemezeknél a megadott tűrés ≤±0,2 mm. A tényleges tűréshatárt az anyagvastagság, a geometria és a rajzi követelmények szerint kell megerősíteni a gyártás előtt.
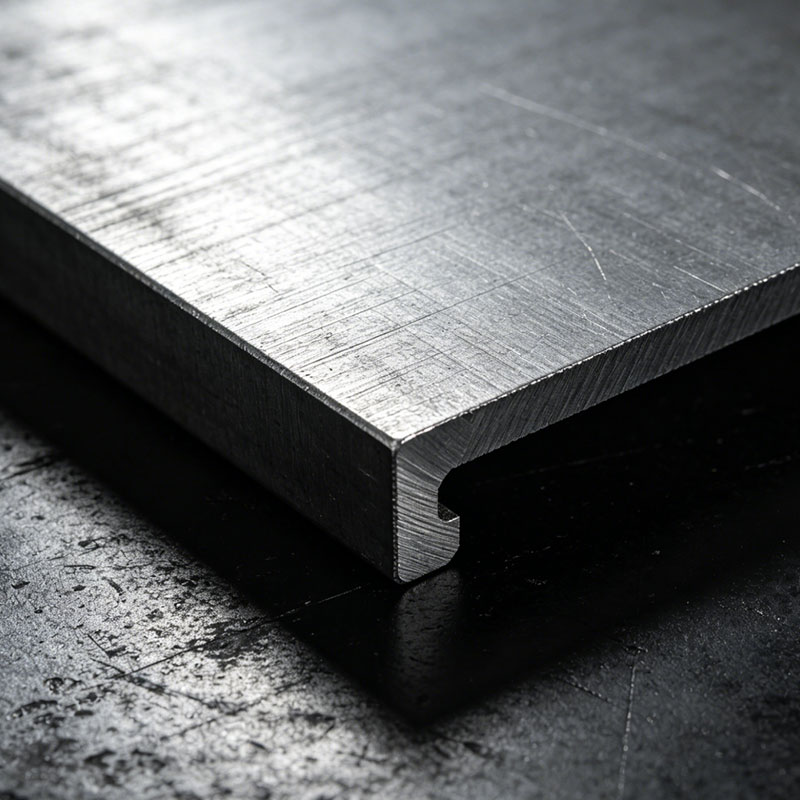
Tiszta vágott élek
A lézeres vágás keskenyebb termikus vágási zónát eredményez, mint a hagyományos lángvágás. A Shunchen Ra ≤12,5 μm vágási felületi érdességet határoz meg, és ellenőrzi a látható sorját és a vágási egyenetlenségeket a végső ellenőrzés során.
A vágás után közvetlenül használható alkatrészeknél ez csökkenti a kézi élcsiszolás szükségességét. Ha egy projekt meghatározott élfeltételt igényel, akkor a követelmény beépíthető a gyártási rajzba.
Komplex kontúrok és lyukak
A vágási folyamat szabálytalan körvonalakat, belső nyílásokat, csavarlyukakat, rögzítési lyukakat és réseket eredményezhet ugyanazon gyártási művelet során. A digitális beágyazást akkor használják, ha több különböző alkatrészt kell kivágni ugyanarról a szülőlemezről.
A minimális vágási nyílás körülbelül 0,5-szerese a lemezvastagságnak, az anyagtól, a geometriától és a vágási feltételektől függően.
Anyaglehetőségek
A Q235B és A36 számos általános szerkezeti alkalmazásra alkalmas, míg a Q355B, A572 és S355JR magasabb folyáshatárt biztosítanak az erősebb szerkezeti anyagot igénylő alkalmazásokhoz.
Az anyagminőséget a vevő beszerzési specifikációi alapján igazolják a gyártás előtt. Anyagtanúsítványok szállíthatók a vonatkozó rendelésekhez.
Alkalmazások
Acélszerkezeti alkatrészek
A szénacél gyártási lemezeket beágyazott lemezekhez, csatlakozólemezekhez, alaplemezekhez, merevítőkhoz, konzolokhoz és egyéb acélszerkezet-alkatrészekhez használják. Az előre kivágott csavarlyukak és meghatározott kontúrok lehetővé teszik, hogy ezek az alkatrészek közvetlenül a műhelyhegesztésbe vagy a helyszíni összeszerelésbe kerüljenek.
Ismételt alkatrészek esetén a CNC vágás a méreteket és a furatok helyzetét is konzisztensen tartja a tételek között.
Gépalkatrészek
A gépgyártók vágott acéllemezeket használnak a berendezés alapjaihoz, tartóelemeihez, keretelemeihez, szerelőlapjaihoz, merevítőlemezeihez és hegesztett szerkezeti részeihez.
Ha az alkatrészt a vevő rajza alapján állítják elő, a vágási folyamat követheti a szükséges külső kontúrt és furatelrendezést, ahelyett, hogy a vevő műhelyét megkövetelné az egyes alkatrészek manuális megjelölésével és vágásával.
Függönyfal alkatrészek
A szénacél gyártási lemez feldolgozható függönyfal csatlakozókká, gerinctartozékokká, erősítő alkatrészekké és egyéb egyedi fémszerelvényekké. Ahol az alkatrész nedvességnek vagy kültéri körülményeknek van kitéve, a vágás után tűzihorganyzás alkalmazható.
Városi és ipari alkatrészek
Vágott acél alkatrészeket is használnak védőkorlát-alkatrészekhez, táblatartókhoz, közvilágítási tartozékokhoz, mezőgazdasági gépalkatrészekhez, szállítóberendezésekhez és más acélból készült alkatrészekhez.
Műszaki paraméterek
Feldolgozási előírások
| Paraméter | Specifikáció |
| Anyag | Q235B, Q355B, A36, A572, S235JR, S355JR, SS400, SM490 |
| Vágási módszer | CNC szálas lézervágás |
| Lemezvastagság | 1,5-25 mm |
| Lemez szélessége | 100-2500 mm |
| Dimenziótűrés | ≤±0,1 mm 10 mm-en belül; ≤±0,2 mm 10-25 mm-nél |
| Vágott felület érdessége | Ra ≤12,5 μm |
| Függőleges vágás | ≤0,5° 20 mm vastagságon belül |
| Minimális vágónyílás | kb. 0,5 × lemezvastagság |
| Feldolgozás | Kontúrvágás, lyukvágás, résvágás, fészekrakás |
| Felületkezelés | Fekete lemez, tűzihorganyzott, festett |
| Anyagtanúsítvány | EN 10204 3.1 elérhető |
| Harmadik fél által végzett ellenőrzés | SGS elérhető |
Anyagtulajdonságok
| Fokozat | Szakítószilárdság | Hozamerő | Megnyúlás |
| Q235B | 375-460 MPa | ≥235 MPa | ≥26% |
| Q355B | 470-630 MPa | ≥355 MPa | ≥21% |
Alkalmazandó szabványok
| Standard | Tipikus fokozatok |
| GB/T 700 / GB/T 1591 | Q235B / Q355B |
| ASTM A36 / ASTM A572 | A36 / A572 |
| EN 10025-2 | S235JR / S355JR |
| JIS G3101 | SS400 / SM490 |
Az alkalmazandó szabványt, anyagminőséget, vastagságot és tűréshatárt a gyártás előtt a vásárlási specifikáció igazolja.
Minőségellenőrzés
Anyagvizsgálat
Vágás előtt a bejövő lemezt a kívánt minőséggel és vastagsággal ellenőrzik. A malomvizsgálati dokumentáció össze van hangolva a megrendeléshez rögzített anyaginformációkkal.
Ez megakadályozza, hogy más acélminőség vagy vastagság kerüljön a gyártásba, ha a megrendelés konkrét anyagspecifikációt igényel.
Vágásvizsgálat
A lézervágás után az ellenőrök a kritikus méreteket a jóváhagyott rajz alapján ellenőrzik. Alkatrésztől függően ez magában foglalhatja a teljes méreteket, a kontúrgeometriát, a furat átmérőjét, a furat helyzetét és a lemezvastagságot.
Ismételt gyártás esetén az első darabokra vonatkozó ellenőrzési követelmények határozhatók meg, mielőtt a fennmaradó tételt feldolgoznák.
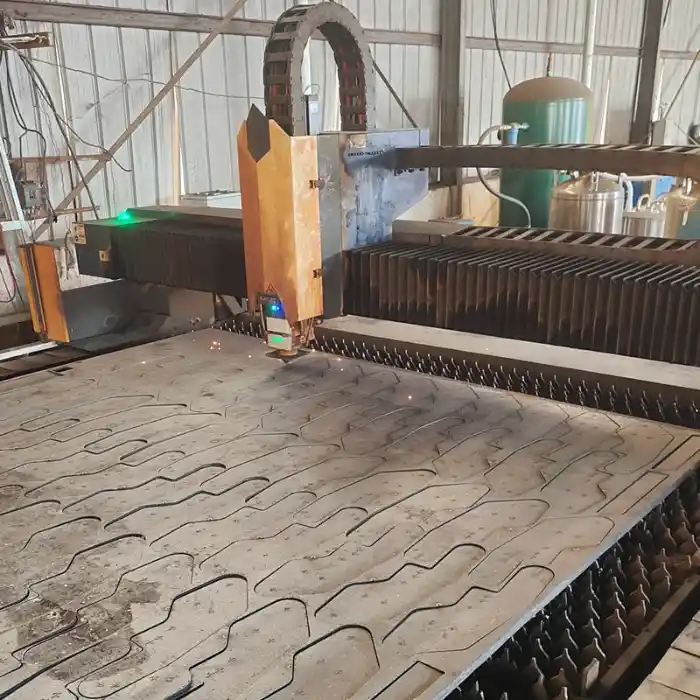
Élellenőrzés
A vágott élt ellenőrizzük túlzott sorja, salak, látható deformáció és szabálytalan vágás szempontjából. A felületi érdesség követelményeit az ügyfél által meghatározott módon lehet ellenőrizni.
Anyagkövethetőség
A gyártási tétel össze van kapcsolva a megfelelő nyersanyag- és ellenőrzési nyilvántartásokkal. A formális anyagdokumentációt igénylő megrendelésekhez EN 10204 3.1 anyagtanúsítvány is biztosítható.
SGS ellenőrzés
Ha független vizsgálatra van szükség, az SGS vizsgálatot a szállítás előtt meg lehet szervezni. Az ellenőrzés hatóköre az adásvételi szerződés szerint határozható meg, például méretek, anyagdokumentáció, mennyiség, megjelenés és egyéb egyeztetett követelmények.
OEM testreszabási szolgáltatás
Rajz áttekintése
A Shunchen elfogadja a megrendelésre készült szénacél gyártólemez-alkatrészek vásárlói rajzait. Az árajánlat benyújtása előtt a műszaki csapat ellenőrzi a rajzot az anyagminőség, a vastagság, a méretek, a furatok helyzete, a tűrések és a feldolgozási követelmények tekintetében.
Ha egy méret vagy tűrés nem felel meg a kiválasztott anyagvastagságnak vagy vágási folyamatnak, azt a gyártás előtt egyeztetheti a megrendelővel.
Fészekrakás
Többféle alkatrészméretet vagy -formát tartalmazó megrendeléseknél az alkatrészek digitális egymásba ágyazással vannak elrendezve. A fészkelő elrendezést a szükséges mennyiség és szülőlemez méretek szerint készítjük el.
Ez határozza meg a vágási programot, mielőtt az acéllemez belép a lézergépbe.
Vágás és másodlagos kezelés
A rajz jóváhagyása után az alkatrészeket lézerrel vágják a jóváhagyott program szerint. Ha a kész alkatrészek korrózióvédelmet igényelnek, akkor azokat tűzihorganyzásra vagy festésre lehet küldeni.
A szükséges felületkezelést a gyártás előtt meg kell határozni, mert ez befolyásolja a későbbi feldolgozási utat és az ellenőrzést.
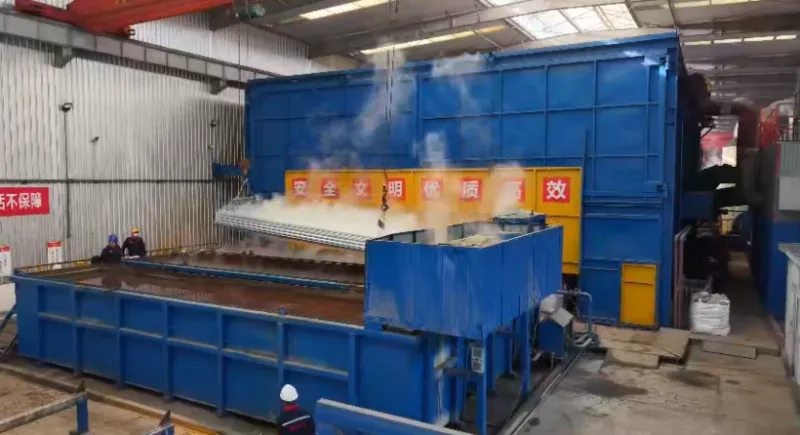
Ellenőrzés és csomagolás
A feldolgozás után a kész alkatrészeket megvizsgálják az egyeztetett követelményeknek megfelelően. Anyagtanúsítványok és harmadik féltől származó ellenőrzési dokumentumok készíthetők, ha azokat a megrendelés tartalmazza.
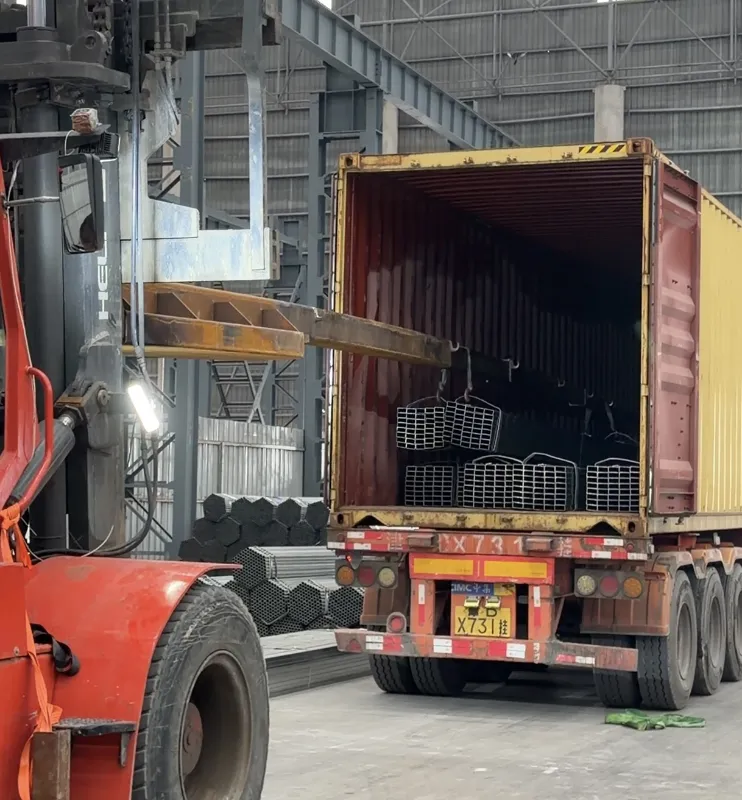
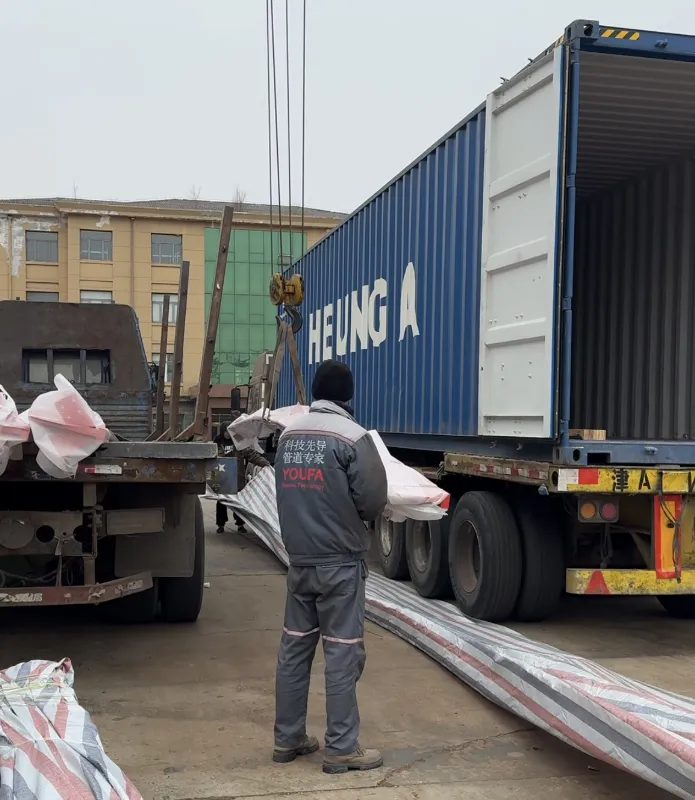
Exportszállítmányokhoz vízálló fólia, fa raklapok és acélszíjak használhatók az alkatrészméretnek és a szállítási követelményeknek megfelelően.
Hiteles vásárlói vélemények
"A lézerrel vágott acéllemezek nagymértékben megspórolják a helyszíni feldolgozási időt. A ShunChen termékei stabil pontossággal és nulla sorjakkal rendelkeznek, amelyek tökéletesen megfelelnek acélszerkezet-összeszerelési követelményeinknek. Szállításuk mindig a menetrend szerint történik."
-- Omar Hassan, projektmenedzser, Middle East Construction Engineering Co., Ltd.
"Precíziós mechanikai alkatrészeket gyártunk szigorú tűréskövetelmények mellett. A ShunChen lézervágó szénacél lemezei minimális deformációval és egyenletes tételminőséggel rendelkeznek, ami hatékonyan csökkenti az elutasítási arányunkat és a gyártási költségünket."
—— Li Ming, műszaki igazgató, Háztartási Gépgyártó Co., Ltd.
"A függönyfal tervezése magas követelményeket támaszt a megjelenéssel és az összeszerelési pontossággal szemben. Lézerrel vágott csatlakozóik pontos méretekkel és sima élekkel rendelkeznek, ami nagyban javítja a telepítési hatékonyságunkat és a projekt minőségét."
—- Zhang Wei, beszerzési igazgató, Kelet-Kínai Függönyfal Engineering Company
Miért válasszon minket
A Shunchen fő előnye a gyártott acél megrendeléseknél, hogy az acélanyag beszerzése, a lemezvágás, a felületkezelés és az exportszállítás ugyanazon ipari csoporton belül bonyolítható le.
A csoport 2014-ben alakult az acéliparban, azóta tűzi horganyzás, acélszerkezet-gyártás, fotovoltaikus támasztékgyártás, raktározás és logisztikával bővült. A jelenlegi éves termelési kapacitás meghaladja a 450 000 tonnát, több mint 40 000 négyzetméter termelési és raktárterülettel.
A kész alkatrészeket vásárló ügyfelek számára ez azt jelenti, hogy a megrendelést nem kell megosztani acélbeszállító, forgácsoló műhely, horganyzó cég és exportkereskedő között.
A Shunchen megerősítheti az anyagminőséget és a vágási követelményeket az ügyfél rajzai alapján, feldolgozhatja az acéllemezt, megszervezheti az opcionális horganyzást vagy festést, kitöltheti a szükséges ellenőrzési dokumentumokat, és előkészítheti a kész alkatrészeket az exportszállításhoz.
A hagyományos alapanyagokat a gyártási követelményeknek megfelelően raktározzuk. A mintarendeléseket általában körülbelül 3 napon belül lehet elintézni, míg a tömeges rendeléseket általában 7–10 napon belül ütemezzük. A tényleges átfutási idő az anyagok elérhetőségétől, a rendelési mennyiségtől, az alkatrész geometriától, a felületkezeléstől és az ellenőrzési követelményektől függ.
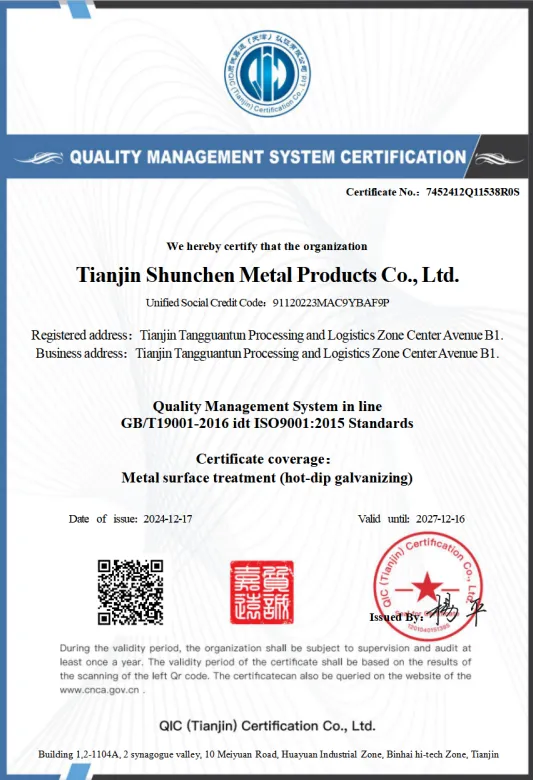
A vállalat ISO 9001 tanúsítvánnyal rendelkezik, és támogatja az MTC EN 10204 3.1-et és az SGS-ellenőrzést a vonatkozó exportmegrendeléseknél.
GYIK
Milyen anyagok használhatók a szénacél gyártólemezekhez?
A gyakori anyagok közé tartozik a Q235B, Q355B, ASTM A36, ASTM A572, S235JR, S355JR, SS400 és SM490. Az árajánlatkéréskor meg kell adni a kívánt osztályzatot.
Milyen vastagságú vágható lézerrel?
A szabványos feldolgozási tartomány 1,5-25 mm. Ha a szükséges vastagság ezen a tartományon kívül esik, a műszaki csapat felülvizsgálhatja az anyag és az alkatrész geometriáját a gyártás megerősítése előtt.
Vághat acéllemezeket a CAD rajzok szerint?
Igen. Az ügyfelek CAD-rajzokat vagy más megfelelő mérnöki fájlokat is rendelkezésre bocsáthatnak. A rajzot a gyártás előtt felülvizsgálják a méretek, az anyag, a vastagság, a furatok helyzetének és a tűrések megerősítése érdekében.
Meg lehet dolgozni a lyukakat a lemez kontúrjával?
Igen. Csavarfuratok, rögzítőfuratok, hornyok és egyéb belső geometriák beépíthetők a CNC vágóprogramba. A furatméretet és a pozíciótűrést a rajzon kell megadni.
A vágott alkatrészek horganyozhatók?
Igen. A tűzihorganyzás vágás után megoldható. Ezt általában kültéri szerkezeti elemekhez, függönyfali szerelvényekhez és egyéb kiegészítő korrózióvédelmet igénylő alkatrészekhez használják.
Tudsz MTC és SGS jelentéseket adni?
Igen. EN 10204 3.1 anyagtanúsítványok állnak rendelkezésre a vonatkozó rendelésekhez. Az SGS harmadik fél általi ellenőrzése is megoldható, ha azt az ügyfél beszerzési specifikációja megköveteli.
Milyen adatok szükségesek az árajánlathoz?
Az árajánlat általában megköveteli az acélminőséget, a vastagságot, az alkatrész rajzát, a mennyiséget, a szükséges tűréshatárt, a felületkezelést, az ellenőrzési követelményeket és a szállítási célt. Ha a rajz több különböző alkatrészt tartalmaz, akkor minden alkatrészhez szükséges mennyiséget is meg kell adni.
Mi a normál átfutási idő?
A mintarendeléseket általában körülbelül 3 napon belül lehet elintézni, míg a tömeges rendeléseket általában 7–10 napon belül ütemezzük. A végső átfutási idő az anyag, a mennyiség, a vágási összetettség, a felületkezelés és az ellenőrzési követelmények áttekintése után kerül megerősítésre.
Kapcsolódó kategória
Kérdés küldése
Elérhetőségei
-
Cím
Shunchen Industrial Co., Ltd., Anzhuangzi Industrial Park, Xizhaizhuang Town, Jinghai District, Tianjin, Kína
-
Tel
-
Megfizethető, kiváló minőségű acélt keres? Kérdés küldése Shunchennek. Testreszabott megoldásokat és alacsony árú árajánlatokat kínálunk 24 órán belül tömeges rendeléseihez.
Hírek Ajánlások