
Hogyan védi a tűzihorganyzás az acélcsatornákat?
Az acélcsatornák a modern építőipar legsokoldalúbb és legszélesebb körben használt szerkezeti elemei közé tartoznak. Az épületvázaktól és a hídtartóktól az ipari platformokig és az erőátviteli tornyokig ezek a C- vagy U-alakú szakaszok teherhordó, stabilitást biztosítanak, és számtalan szerkezet gerincét alkotják. Az acélnak azonban van egy alapvető sebezhetősége: nedvességnek és oxigénnek kitéve korrodálódik. A korrózió éves globális költségét több mint 2,5 billió dollárra becsülik, és a szerkezeti acélok esetében a korrózió a korai meghibásodások, a költséges karbantartás és a biztonsági kockázatok egyik fő oka. Itt lép be a képbe a tűzihorganyzás.
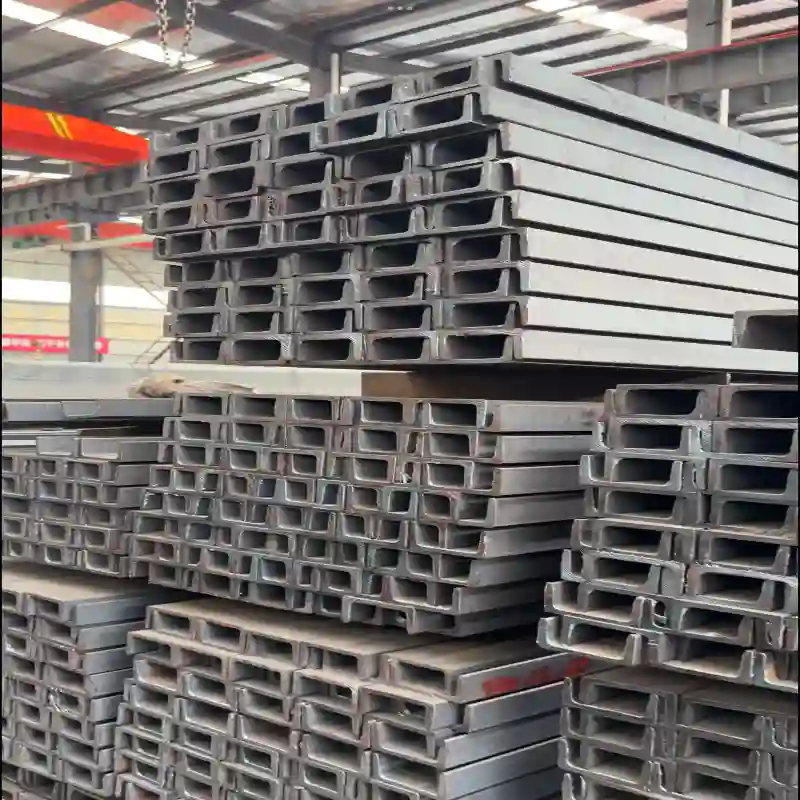
A tűzihorganyzás egy kohászati eljárás, amely horganyvédő bevonatot visz felacél csatornákolvasztott cinkbe merítve. Ellentétben a festékkel vagy más felületi bevonatokkal, amelyek pusztán a felülethez tapadnak, a tűzihorganyzás kohászati kötést hoz létre a cink és az acél között, és egy sor cink-vas ötvözet réteget képez, amelyek az acél felületének szerves részét képezik. Ez a bevonat erőteljes, kettős hatású védőmechanizmust biztosít. Először is, a cink fizikai gátként működik, elzárva az acélt a korrozív környezettől. Másodszor, ha a bevonat megsérül, a cink áldozatul védi a szabaddá tett acélt, és elsősorban korrodál, hogy megőrizze a csatorna szerkezeti integritását. Ez a cikk átfogó műszaki elemzést nyújt arról, hogy a tűzihorganyzás hogyan védi az acélcsatornákat, megvizsgálva a folyamatot, a bevonat specifikációit, a teljesítményjellemzőket és a horganyzott termék élettartamát meghatározó tényezőket.
Tartalomjegyzék
- 1. Mi az a tűzihorganyzás, és hogyan működik?
- 2. Az áldozatvédelem és az akadályvédelem tudománya
- 3. Mik a horganyzott acél csatornák bevonatának előírásai?
- 4. Hogyan hasonlítható össze a tűzihorganyzás más korrózióvédelmi módszerekkel?
- 5. Milyen tényezők határozzák meg a horganyzott acél csatornák élettartamát?
- 6. Gyakran Ismételt Kérdések (GYIK)
- 7. Következtetés
1. Mi az a tűzihorganyzás, és hogyan működik?
A tűzihorganyzás olyan eljárás, amelyben a megtisztított acélt körülbelül 450 °C-os (840 °F) hőmérsékletű olvadt cinkfürdőbe merítik. Az eljárás jól bevált, és több mint 150 éve alkalmazzák. Nemzetközi szabványok szabályozzák, beleértve az ASTM A123-at (szerkezeti acélra), az ISO 1461-et és az EN ISO 1461-et. Az eljárás nem egy egyszerű bevonat alkalmazása; ez egy kohászati reakció, amely egyedi, többrétegű bevonatot eredményez, amely atomi szinten kötődik az acélhoz.
A tűzihorganyzás folyamata a felület előkészítésével kezdődik, ami kritikus a bevonat sikeressége szempontjából. Az acélcsatornákat alaposan meg kell tisztítani az összes olaj, zsír, szennyeződés és vízkő eltávolításához. A tisztítási folyamat általában három szakaszból áll:
- Zsírtalanítás:Az acélt forró lúgos oldatba vagy oldószerbe merítik az olajok és zsírok eltávolítására.
- Pácolás:Az acélt híg savoldatba (általában sósavba vagy kénsavba) merítik, hogy eltávolítsák a malomlerakódást és a rozsdát.
- Fluxus:Az acélt folyósító oldatba (jellemzően cink-ammónium-kloridba) merítik, hogy eltávolítsák a megmaradt oxidokat, és megakadályozzák az oxidációt, mielőtt az acél a cinkfürdőbe kerül. A fluxus elősegíti a kohászati reakciót a cink és az acél között.
Felület-előkészítés után az acélcsatornát megszárítjuk, majd az olvadt cinkfürdőbe merítjük. A fürdő hőmérsékletét gondosan szabályozzák, jellemzően 445°C és 465°C között. Amikor az acélt bemerítik, a cink reakcióba lép az acélban lévő vassal, és cink-vas ötvözet rétegek sorozatát képezi. A legkülső réteg szinte tiszta cink, míg a belső rétegek növekvő vastartalmú intermetallikus vegyületek. A bevonat vastagsága számos tényezőtől függ, beleértve az acél kémiai összetételét, a fürdő hőmérsékletét, a merítési időt és a kihúzási sebességet. A fürdőből való kivonás után a csatornát lehűtik, jellemzően levegőben vagy vízben. Az eredmény egy kemény, kopásálló és kohászatilag az acélhoz kötődő bevonat. atTianjin Shunchen Hongye Enterprise Management Co., Ltd.,gyárunk a legmodernebb tűzihorganyzó gépsort üzemelteti, amelyet acélcsatorna-méretek és -specifikációk széles skálájának kezelésére terveztek.
2. Az áldozatvédelem és az akadályvédelem tudománya
A tűzihorganyzás által biztosított korrózióvédelem két különálló mechanizmuson alapul: a gátvédelem és az áldozatvédelem. E mechanizmusok megértése elengedhetetlen annak megértéséhez, hogy a horganyzott acél csatornák miért teljesítenek olyan jól az igényes környezetben.
Akadályvédelem:A cinkbevonat fizikai akadályként működik az acél és a korrozív környezet között. Amíg a bevonat sértetlen, megakadályozza a nedvesség, az oxigén és más korrozív anyagok eljutását az acélfelületre. Maga a cink rendkívül korrózióálló a legtöbb légköri környezetben. Levegőnek kitéve a cink vékony, tapadó cink-oxid- és cink-karbonát-réteget képez, az úgynevezett patina, amely stabil, és megvédi az alatta lévő cinket a további korróziótól. Ez a patina öngyógyító, és fokozatosan védőgátat alakít ki, amely akár évtizedekig is kitarthat.
Áldozati védelem:Ez a horganyzás egyedülálló előnye. A cink elektrokémiailag aktívabb (anódos), mint az acél. Ha a bevonat megsérül és az acél szabaddá válik, elektrolit (például nedvesség) jelenlétében galvanikus cella képződik. A cink anódként működik, és elsősorban korrodál, míg az acél katódként működik, és védve van a korróziótól. Ez azt jelenti, hogy még ha a bevonat megkarcolódik vagy vágott is, a sérült terület körüli acél továbbra is védett. A cink mindaddig feláldozza magát, amíg el nem fogyasztják. Ez kritikus előny a csak védőbevonatokkal, például a festékkel szemben, amelyek a bevonat megsértése után teljesen meghibásodnak.
Az alábbi táblázat összefoglalja a két védelmi mechanizmust:
| Védelmi mechanizmus | Hogyan működik | Előny | Korlátozás |
| Akadályvédelem | A cinkbevonat fizikailag elzárja az acélt a környezettől. | Megakadályozza a korróziót, amíg a bevonat sértetlen. | Meghibásodik, ha a bevonat megsérül. |
| Áldozati védelem | A cink elsősorban a kitett acél védelme érdekében korrodál. | Védi az acélt akkor is, ha a bevonat sérült. | Idővel cinket fogyaszt; csak bizonyos távolságon belül hatásos. |
E két mechanizmus kombinációja teszi olyan hatékonysá a tűzihorganyzást. A sorompóvédelem hosszú távú védelmet nyújt károsodás nélkül, míg az áldozati védelem védőhálót nyújt sérülés esetén. Ez különösen fontos a szállítás és a szerelés során kezelt acélcsatornák esetében, mivel valószínűleg felületi sérüléseket szenvednek. A Shunchennél kiterjedt helyszíni vizsgálatokat végeztünk horganyzott acél csatornáink teljesítményéről, és az eredmények következetesen azt mutatják, hogy évtizedeken át megbízható védelmet nyújtanak még zord környezetben is.
3. Mik a horganyzott acél csatornák bevonatának előírásai?
A tűzihorganyzott bevonat teljesítményét vastagsága, tapadása és egyenletessége határozza meg. Ezeket a jellemzőket nemzetközi szabványok határozzák meg, amelyek különböző anyagvastagságok esetén adják meg a bevonat tömegére és vastagságára vonatkozó követelményeket. Az acélcsatornák tűzihorganyzására legszélesebb körben használt szabványok az ASTM A123 (szerkezeti acéltermékekre) és az ISO 1461. Ezek a szabványok meghatározzák a minimális bevonatvastagságot különböző acélvastagság-tartományokhoz. A bevonat vastagságát általában mikrométerben (µm) vagy uncia per négyzetlábban (oz/ft²) mérik.
Az alábbi táblázat az ASTM A123 szerinti tűzihorganyzott acélcsatornák minimális bevonási követelményeit tartalmazza:
| Acél vastagság (mm) | Minimális bevonatvastagság (µm) | Minimális bevonat tömeg (g/m²) | Tipikus alkalmazás |
| ≥ 6,0 mm | 85 µm | 610 g/m² | Nehéz szerkezeti csatornák, hídtartók |
| 3,0 - 6,0 mm | 70 µm | 505 g/m² | Épületvázak, ipari platformok |
| 1,5 - 3,0 mm | 55 µm | 395 g/m² | Könnyű szerkezeti csatornák, támasztékok |
| < 1,5 mm | 45 µm | 325 g/m² | Nem szerkezeti csatornák, trim |
A bevonat vastagsága nem egyenletes a teljes csatornán. A bevonat jellemzően vastagabb a széleken és a sarkokon az acél geometriája és az olvadt cink kivonás közbeni áramlása miatt. Sík felületeken a bevonat vékonyabb lehet. A szabványok ezt egy átlagos bevonatvastagság és egy minimális helyi vastagság meghatározásával veszik figyelembe. Az átlagos bevonatvastagságnak meg kell felelnie a megadott minimumnak, és a helyi vastagság nem eshet a minimális átlagos vastagság bizonyos százaléka alá (jellemzően 80%).
A vastagságon túlmenően a bevonatnak jól kell tapadnia az acél aljzathoz is. A gyenge tapadás a bevonat leválását vagy leválását eredményezheti, ami veszélyezteti mind a záróréteget, mind az áldozatvédelmet. A tapadást hajlítási próbával vagy vésőpróbával értékelik. A bevonatnak nem szabad leválnia vagy leválnia, amikor az acél meghajlik vagy ütődik.
A Tianjin Shunchen Hongye Enterprise Management Co., Ltd.-nél gyárunk betartja a tűzihorganyzás legszigorúbb nemzetközi szabványait. Egy szabadalmaztatott eljárást alkalmazunk, amely egyenletes, tapadó bevonatot biztosít minden acélcsatornánkon. Minden megrendeléshez vizsgálati tanúsítványt is biztosítunk, amely minden tételnél dokumentálja a bevonat vastagságát, tömegét és tapadását. Ez a minőség iránti elkötelezettség biztosítja, hogy horganyzott acél csatornáink megbízható, hosszú távú korrózióvédelmet nyújtsanak ügyfeleink számára.
4. Hogyan hasonlítható össze a tűzihorganyzás más korrózióvédelmi módszerekkel?
A tűzihorganyzás nem az egyetlen módszer az acélcsatornák korrózió elleni védelmére. További gyakori módszerek közé tartozik a festés, porfestés, galvanizálás és időjárásálló acél (például Corten acél) használata. Mindegyik módszernek megvannak a maga előnyei és hátrányai, a módszer kiválasztása az alkalmazástól, a környezeti feltételektől és a kívánt élettartamtól függ.
Festés:A festés elterjedt és költséghatékony módszer az acélcsatornák védelmére. A festék azonban csak akadályozó bevonat. Ha a festék megkarcolódik vagy megsérül, az acél szabaddá válik, és korrodálódni kezd. A korrózió szétterjed a festékréteg alatt, és felhólyagosodik és lehámlik. A festék rendszeres karbantartást is igényel, jellemzően 5-10 évente kell átfesteni. A tűzihorganyzás ezzel szemben akadály- és áldozatvédelmet is biztosít, és karbantartást nem igénylő élettartama számos környezetben meghaladhatja az 50 évet.
Porbevonat:A porbevonat tartós, tetszetős bevonat, amelyet elektrosztatikusan visznek fel, majd hő hatására kikeményednek. Jó akadályvédelmet nyújt, és széles színválasztékban kapható. A festékhez hasonlóan azonban nem nyújt áldozatos védelmet. Szintén érzékeny az ütésekre és a kopásra. A porbevonatot gyakran horganyzás (duplex bevonatként ismert eljárás) fedőbevonataként használják, hogy korrózióvédelmet és esztétikus felületet biztosítsanak.
Galvanizálás:A galvanizálás olyan eljárás, amely elektromos áram segítségével vékony cink- vagy más fémréteget visz fel az acélra. A bevonat jellemzően jóval vékonyabb, mint a tűzihorganyzással előállított (jellemzően 5-15 µm), és nem képez ugyanazt a kohászati kötést. A galvanizált bevonatok alkalmasak beltéri használatra vagy alapozóként való használatra, de nem ajánlottak kültéri vagy zord környezetben.
Időjárásálló acél:Az időjárásálló acél, mint például a Corten, egy nagy szilárdságú, gyengén ötvözött acél, amely védőrozsdaréteget (patina) képez, amikor a légkörnek van kitéve. Ez a patina gátat jelent a további korrózió ellen. Előfordulhat azonban, hogy a patina nem minden környezetben képződik megfelelően, és a lefolyás foltosodhat. Az időjárásálló acél nem bevonat; ez más anyag, és drágább, mint a normál szénacél.
Az alábbi táblázat összehasonlítja ezen módszerek teljesítmény- és költségjellemzőit:
| Módszer | Védelmi mechanizmus | Tipikus élettartam (kültéri) | Karbantartási követelmény | Relatív költség |
| Tűzihorganyzás | Gát + áldozati | 50+ év | Alacsony (csak ellenőrzés) | Közepes |
| Festés | Csak akadály | 5-10 év | Magas (újrafestés) | Alacsony |
| Porbevonat | Csak akadály | 10-15 év | Közepes | Közepes |
| Galvanizálás | Csak akadály | 2-5 év | Közepes | Alacsony |
| Időjárásálló acél | Sorompó (patina) | 30-50 év | Alacsony | Magas |
Ahogy a táblázat is mutatja, a tűzihorganyzás a hosszú élettartam, az alacsony karbantartási igény és a hatékony védelem legjobb kombinációját kínálja. Ezért ez az előnyben részesített módszer az acélcsatornák védelmére olyan igényes alkalmazásokban, mint például hidak, adótornyok és ipari szerkezetek. A Shunchennél elkötelezettek vagyunk amellett, hogy ügyfeleinknek kiváló minőségű tűzihorganyzott acélcsatornákat biztosítsunk, amelyek megfelelnek a legigényesebb előírásoknak is.
5. Milyen tényezők határozzák meg a horganyzott acél csatornák élettartamát?
A tűzihorganyzott acélcsatorna élettartamát a cinkbevonat korrodálódási sebessége határozza meg. A cink korróziós sebessége attól függ, hogy milyen környezetnek van kitéve. Általában a bevonat élettartama egyenesen arányos a vastagságával és fordítottan arányos a környezet korróziós sebességével. A következő tényezők az élettartam legfontosabb meghatározói:
- Bevonat vastagsága:A vastagabb bevonat hosszabb élettartamot biztosít. Az összefüggés megközelítőleg lineáris. Például egy 85 µm-es bevonat körülbelül kétszer annyi ideig tart, mint egy 45 µm-es bevonat ugyanabban a környezetben.
- Légköri viszonyok:A legfontosabb környezeti tényező a légkör korrozivitása. A korrozivitást a nedvesség, a kén-dioxid, a kloridok (sópermetből) és egyéb szennyező anyagok szintje határozza meg. A környezetek besorolása a C1-től (nagyon alacsony korrozivitású, pl. száraz beltéri) a C5-ig (nagyon magas korrozivitású, pl. tengerparti vagy ipari környezet).
- Hőmérséklet:A cink korróziós sebessége a hőmérséklettel nő. A hatás azonban nem olyan kifejezett, mint az acél esetében. A legtöbb légköri környezetben a hőmérséklet nem fontos tényező.
- Nedvesedés ideje:A felület nedvességének időtartama kritikus tényező. Minél tovább marad nedves a felület, annál nagyobb a korróziós sebesség. Ez az oka annak, hogy a védett területek, amelyek nedvesek maradnak, korrozívabbak, mint a gyorsan száradó szabad területek.
- A környezet pH-ja:A cink a 6 és 12 közötti pH-tartományban ellenáll a korróziónak. Ezen a tartományon kívül a korrózió sebessége nő. A savas környezet (pH < 6) és az erősen lúgos környezet (pH > 12) megtámadhatja a cinkbevonatot.
A horganyzott acél csatorna élettartama a következő képlettel becsülhető meg:
Élettartam (év) = Bevonatvastagság (µm) / Korróziós sebesség (µm/év)
A korróziós sebességet a környezet határozza meg, és közzétett táblázatokból, például az ISO 9223 szabványban szereplő táblázatokból nyerhető ki. Például városi környezetben (C3) a cink korróziós sebessége körülbelül 1,5 µm/év. Ezért egy 85 µm-es bevonat körülbelül 57 éves élettartamot biztosítana. Tengerparti környezetben (C5) a korrózió sebessége megközelítőleg 4,0 µm/év, így ugyanaz a bevonat körülbelül 21 év élettartamot biztosítana.
Az alábbi táblázat a tipikus korróziós arányokat és a becsült élettartamot tartalmazza a különböző környezetekben:
| Környezet (korróziós kategória) | Korróziós sebesség (µm/év) | 85 µm-es bevonat becsült élettartama |
| C1 (nagyon alacsony – száraz beltéri) | < 0,1 | > 100 év |
| C2 (alacsony – vidéki) | 0,1 - 0,7 | 60-100 év |
| C3 (közepes – városi) | 0,7 - 2,0 | 40-80 év |
| C4 (magas – ipari) | 2,0 - 4,0 | 20-40 év |
| C5 (nagyon magas – tengerparti/tengeri) | 4,0 - 8,0 | 10-20 év |
A Shunchennél részletes tájékoztatást nyújtunk ügyfeleinknek horganyzott acél csatornáink várható élettartamáról különböző környezetekben. Számos bevonatvastagságot is kínálunk, hogy megfeleljen az egyes projektek egyedi követelményeinek. Műszaki csapatunk segítséget nyújt az alkalmazásnak megfelelő bevonatvastagság kiválasztásában.
6. Gyakran Ismételt Kérdések (GYIK)
1. kérdés: Mennyi ideig tart a tűzihorganyzás?
Válasz: Maga a tűzihorganyzás körülbelül 5-15 percet vesz igénybe, az acélcsatorna méretétől és vastagságától függően. A teljes folyamat azonban, beleértve a felület-előkészítést (zsírtalanítás, pácolás és folyasztószer), szárítást, bemerítést és hűtést, több órát vesz igénybe. A Tianjin Shunchen Hongye Enterprise Management Co., Ltd.-nél gyárunk nagy kapacitású gyártósorral rendelkezik, amely lehetővé teszi nagy mennyiségű acélcsatornák hatékony kezelését.
2. kérdés: Lehet-e hegeszteni horganyzott acél csatornákat?
Válasz: Igen, horganyzott acél csatornák hegeszthetők. A hegesztési folyamat azonban károsítja a cinkbevonatot a hőhatászónában, így az acél ki van téve a korróziónak. A korrózióvédelem helyreállításához a hegesztett területet cinkben gazdag festékkel vagy tűzihorganyzó javítópálcával kell javítani. Üzemünk hegesztett horganyzott acél csatornákat kínál, és az Ön alkalmazásának megfelelő javítási módot ajánlhat.
3. kérdés: Mi a különbség a tűzihorganyzás és az elektromos horganyzás között?
Válasz: A tűzihorganyzás során az acélt olvadt cinkbe merítik, amely kohászati kötést és 45-85 µm vagy annál nagyobb bevonatvastagságot hoz létre. Az elektrogalvanizálás elektromos áramot használ, hogy vékony cinkréteget (általában 5-15 µm) von le az acélra. A tűzihorganyzás kiváló korrózióvédelmet biztosít, és alkalmas kültéri és zord környezetre. Az elektrogalvanizálás beltéri használatra alkalmas, és gyakran használják festés alapozójaként.
4. kérdés: Befolyásolja-e a horganyzott acélcsatorna horganybevonata a szilárdságát?
Válasz: A cinkbevonat nem befolyásolja az acélcsatorna szerkezeti szilárdságát. A bevonatot az acél formázása és gyártása után hordják fel. A horganyzási folyamat hője nem elég magas ahhoz, hogy megváltoztassa az acél mechanikai tulajdonságait. A horganyzási eljárás azonban a bevonat vastagságának növelése miatt a csatorna méreteiben enyhe változást okozhat, de ez jellemzően elhanyagolható.
5. kérdés: Használhatók-e horganyzott acélcsatornák más fémekkel érintkezve?
Válasz: A horganyzott acél csatornák a legtöbb más fémmel érintkezve használhatók. Nedvesség jelenlétében azonban galvanikus reakció léphet fel a cinkbevonat és nemesebb fémek, például réz vagy rozsdamentes acél között. Ezekben az esetekben a cink elsősorban korrodálódik. Ennek megakadályozására szigetelő gátat (például műanyag alátétet vagy festett felületet) kell használni a horganyzott acél és a másik fém között. Üzemünk tanácsot ad a horganyzott acél csatornák más anyagokkal való kompatibilitásáról.
7. Következtetés
A tűzihorganyzás a leghatékonyabb és legszélesebb körben alkalmazott módszer az acélcsatornák korrózió elleni védelmére. Kettős hatású védelmi mechanizmusa – akadályvédelem és áldozatvédelem – hosszú távú, karbantartásmentes teljesítményt biztosít számos környezetben. A cink és az acél közötti metallurgiai kötés biztosítja, hogy a bevonat a csatorna szerves részét képezze, tartósságot és sérülésekkel szembeni ellenállást biztosítva. A horganyzott acél csatorna élettartamát a bevonat vastagsága és a környezet korrozivitása határozza meg, és 20 évtől több mint 100 évig terjedhet. Az építőmérnökök, vállalkozók és ingatlantulajdonosok számára a tűzihorganyzott acélcsatornák a teljesítmény, a tartósság és a költséghatékonyság legjobb kombinációját kínálják.
A Tianjin Shunchen Hongye Enterprise Management Co., Ltd.-nél arra törekszünk, hogy ügyfeleinknek kiváló minőségű tűzihorganyzott acélcsatornákat biztosítsunk, amelyek megfelelnek a legigényesebb előírásoknak is. Üzemünk fejlett horganyzási technológiát és szigorú minőség-ellenőrzést alkalmaz annak érdekében, hogy minden általunk gyártott csatorna megbízható, hosszú távú korrózióvédelmet nyújtson. Csatornaméretek és bevonatvastagságok széles választékát kínáljuk a különböző alkalmazásokhoz és környezetekhez. Technikai csapatunk készséggel áll rendelkezésére, hogy segítsen kiválasztani az Ön projektjének megfelelő terméket.
Kapcsolatfelvétel a Tianjin Shunchen Hongye Enterprise Management Co., Ltd.-vel.ma, hogy többet megtudjon tűzihorganyzott acél csatornáinkról és arról, hogyan védhetik meg szerkezeti eszközeit.
Kapcsolódó hírek
- Milyen szerepet játszik a hidegalakítás a Z szekciós acélgyártásban?
- Milyen szerkezeti különbségek számítanak a T-alakú acél és a szögacél összehasonlításakor?
- Hogyan különböznek a melegen hengerelt és hegesztett T-alakú acélprofilok a gyártás és a teljesítmény tekintetében?
- Miért a nyolcszögletű acél több iparág alapanyaga?
- Melyek a közös hosszúságok az acélcsatornákhoz?
- Mi teszi az Angle Steel-t az ipari üzemek karbantartásának legnépszerűbb anyagává?
Hagyj üzenetet




Hírek Ajánlások


